160吨200万弘扭轴折边机在金属与不锈钢制品加工中的应用分析
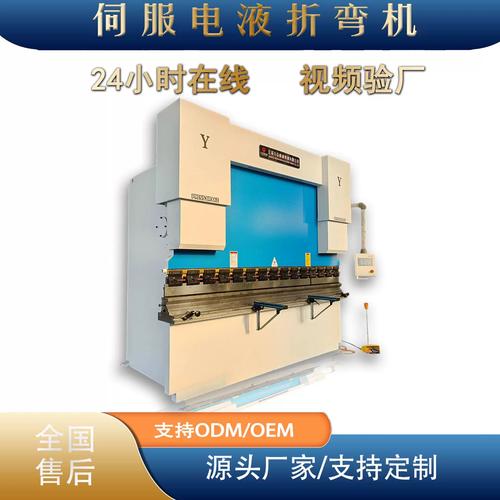
在金属制品加工领域,折弯与折边是决定产品精度与结构强度的核心工序。对于不锈钢等难变形材料的大规模生产,设备的吨位、控制方式及系统稳定性直接影响到成品质量与生产效率。本文以“160吨200万弘扭轴折边机”为核心对象,结合其技术特征,探讨其在金属制品及不锈钢制品加工中的适用性、工艺优势及使用注意事项。
一、设备基本参数与结构特点
160吨200万弘扭轴折边机属于中型液压折弯设备。其中“160吨”代表公称压力为1600千牛,足以应对厚度在6-10毫米(视材质与折弯长度而定)的碳钢及大部分不锈钢板材的折弯需求。该设备采用液压驱动方式,通过扭轴同步机构实现滑块两端的强制机械同步,保证折弯过程中工作台与滑块之间的平行度,从而确保全长范围内折弯角度的一致性。
与电液伺服同步方式相比,扭轴同步结构具有刚性强、抗偏载能力较好的特点,适合不锈钢制品中常见的多品种、中等批量生产模式。设备名中“200万弘”指向具体制造商或产品系列(弘字系列),实际选型时应核对出厂年份、控制系统配置及随机技术文件。
二、针对不锈钢制品的关键工艺考虑
不锈钢材料(如304、316L)具有屈服强度高、回弹量大、加工硬化明显的特点。使用160吨设备折弯不锈钢时,往往意味着可加工厚度略低于同吨位下的碳钢薄板。折200万弘扭轴结构的液压折弯机在加工不锈钢时需注意以下几点:
- 回弹补偿:不锈钢折弯回弹通常为1-3度,设备需具备手动或数控回弹补偿功能。老式扭轴机多依赖人工修正,若配备简单数控系统时应善用角度修正参数。
- 模具选配:不锈钢折弯易产生压痕,应采用经淬火抛光处理的专用折弯上模,下模V口宽度一般取板厚的8-10倍为宜,过小的V口会加剧折弯压力并可能导致模具损坏。
- 液压系统压力调整:不锈钢折弯所需压力比碳钢高约20%-30%,操作时应根据板材厚度、折弯长度严格对照设备压力表进行限压操作。
三、在金属制品加工中的典型应用
160吨液压折边机适用于十余种金属制品的成型工况:机箱机柜的外壳与门板折边、不锈钢厨具的围板成型、货架立柱的冲孔折弯一体化加工、法兰风管的角咬口预折或边框成型、配电柜母线折弯及船舶舾装的薄板构件等。其160吨压力在工作台长度通常为3200mm或4000mm的机型上使用时,能够较好兼顾长度与压力需要。
对于注重边缘外观质量的产品,推荐使用带有液压挠度补偿(或者加垫片调整)的折弯方案,避免不锈钢长工件折弯时出现中间角度不足的现象。扭轴同步结构虽然在抗偏载方面有一定适应性,但偏载习惯性使用仍会造成导轨磨损和同步精度下降。
四、安全操作与维护建议
操作160吨液压折边机上模装卸过程中应严格执行“断电—泄压—插销固定”顺序;更换模具时检查扭轴连接销的磨损量。日常保养重点关注以下几项:液压油清洁度(按每2000工作小时或每年至少一次全滤保养)、同步扭轴的润滑脂管路通畅性、后挡料丝杆的偏差校核以及电气控制柜通风散热。必要时还应联系厂家更换或者检验200万弘同型号数控—扭轴系统的电源和光电保护装置,以确保后继运行的稳定能。
如若转载,请注明出处:http://www.mfubr.com/product/53.html
更新时间:2026-11-21 00:59:21